


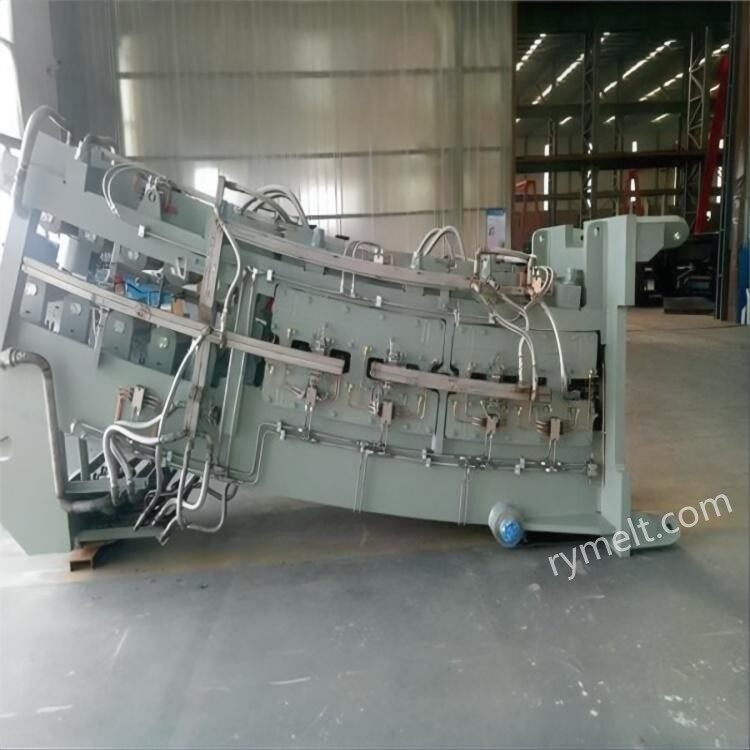
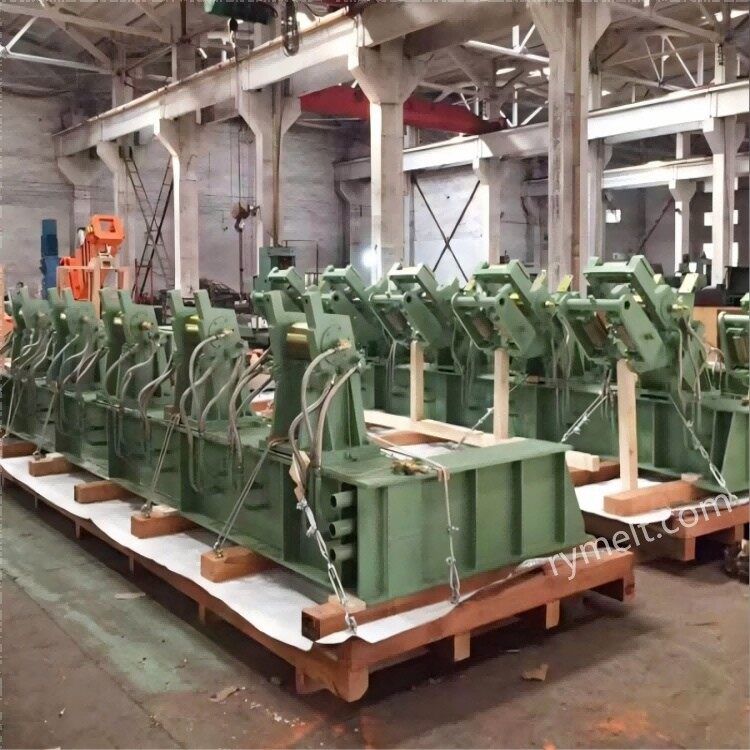
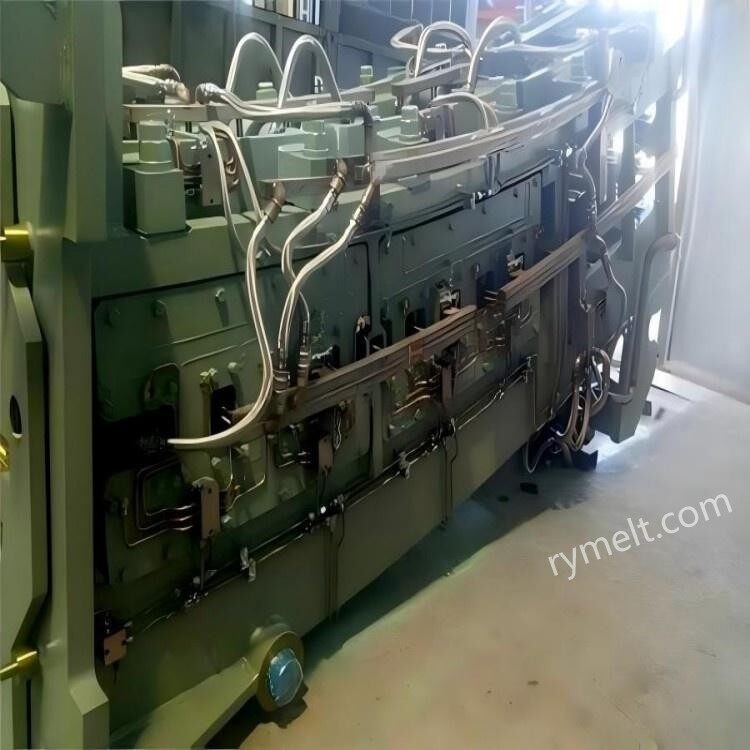
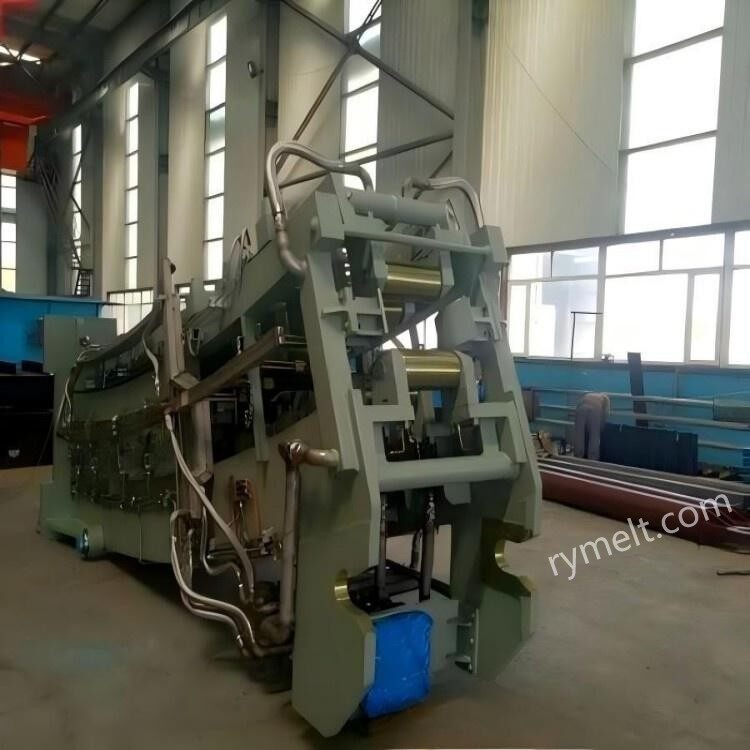
Rolle af sekundær køling
Styring af emnets størkning: fremskynd størkningsprocessen af emnet gennem kølevand eller aerosolkøling for at sikre, at emnet er fuldstændigt størknet, når det forlader den kontinuerlige støbemaskine.
Reguler temperaturfordelingen: gennem rimelig fordeling af køleintensiteten, kontroller temperaturgradienten på overfladen og indersiden af billetten, reducer termisk stress og revner.
Forbedre billetkvaliteten: Rimelig sekundær afkølingsproces kan reducere overfladedefekter (f.eks. revner, fordybninger) og interne defekter (f.eks. krympning, adskillelse) i barren.
Forbedre produktionseffektiviteten: Ved at optimere afkølingsintensiteten kan billettrækhastigheden øges, og dermed forbedre produktionseffektiviteten af en kontinuerlig støbemaskine.
Nøglepunkter i designet af det sekundære kølesystem
Dysearrangement: Arrangementet af dysen skal sikre, at kølevandet ensartet dækker emnets overflade og undgår det døde rum af afkøling.
Kølingsensartethed: gennem det rimelige design af dysetypen og sprøjtevinklen for at sikre ensartet temperaturfordeling på emnets overflade.
Dynamisk justeringsevne: Det sekundære kølesystem skal have evnen til at justere køleintensiteten i realtid for at tilpasse sig forskellige stålkvaliteter, sektionsstørrelse og billettrækhastighedsændringer.
Høj-temperatur- og korrosionsbestandighed: Det sekundære kølesystems dyser og rør bør være lavet af høj-temperatur- og korrosionsbestandige-materialer for at forlænge deres levetid.
Vedligeholdelse af sekundært kølesystem
Kontroller regelmæssigt dyserne: rengør de tilstoppede dyser for at sikre, at kølevandet sprøjtes jævnt.
Kontroller vandforsyningssystemet: Sørg for, at vandpumpe, rør og ventiler fungerer korrekt for at undgå at påvirke køleeffekten på grund af utilstrækkelig vandforsyning.
Overvåg køleeffekten: Evaluer køleeffekten af det sekundære kølesystem ved at bruge temperatursensorer og emnets overfladekvalitet, og foretag justeringer om nødvendigt.
Undgå vandlækage: Kontroller tætningen af rør og samlinger regelmæssigt for at forhindre kølevandslækage.
Sekundære køleprocesparametre
Kølevandsvolumen: Bestem kølevandsvolumen i henhold til ståltypen af barre, sektionsstørrelse og billettrækhastighed, normalt udtrykt ved vandvolumen pr. tidsenhed (L/min) eller specifik vandvolumen (L/kg).
Køletilstand: inklusive vandkøling, aerosolkøling og tørkøling (ingen køling), er aerosolkøling i øjeblikket den mest udbredte tilstand.
Køleintensitetsfordeling: Køleintensiteten af forskellige kølesektioner skal optimeres i henhold til størkningsegenskaberne for støbestykket, normalt er intensiteten af den øvre kølezone højere, og den nedre del reduceres gradvist.
Overfladetemperatur af billet: Ved at kontrollere afkølingsintensiteten skal overfladetemperaturen af billet holdes inden for et rimeligt område (normalt 800 grader ~ 1100 grader) for at undgå revner og deformation.
|
De vigtigste parametre |
|
|
Sprayform |
Fuld vandkøling, aerosolkøling |
|
Kølezone |
Indstil tre til fem uafhængigt styrede kølesektioner i henhold til proceskrav |
|
Kontrol måde |
Realiser dynamisk automatisk vandfordeling i henhold til trækkehastighed og temperatur |
Vores virksomhed har mange års erfaring i produktion og markedsføring af sekundær køling, med professionelt teknisk personale, alt efter kundernes individuelle behov, produktion og forarbejdning. Ovenstående parameterdata kan bruges til reference, hvis du har specifikke behov, er du velkommen til at kontakte os.


