


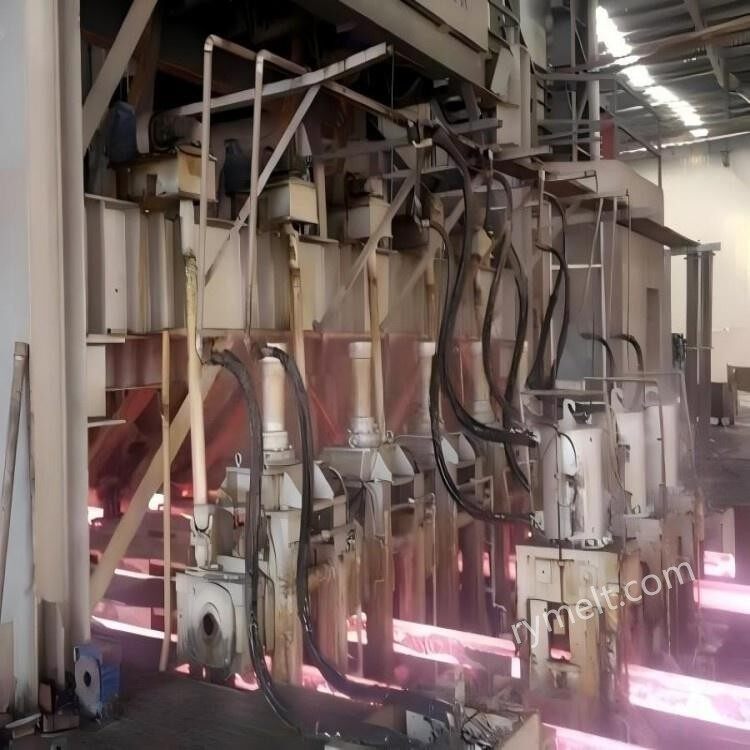
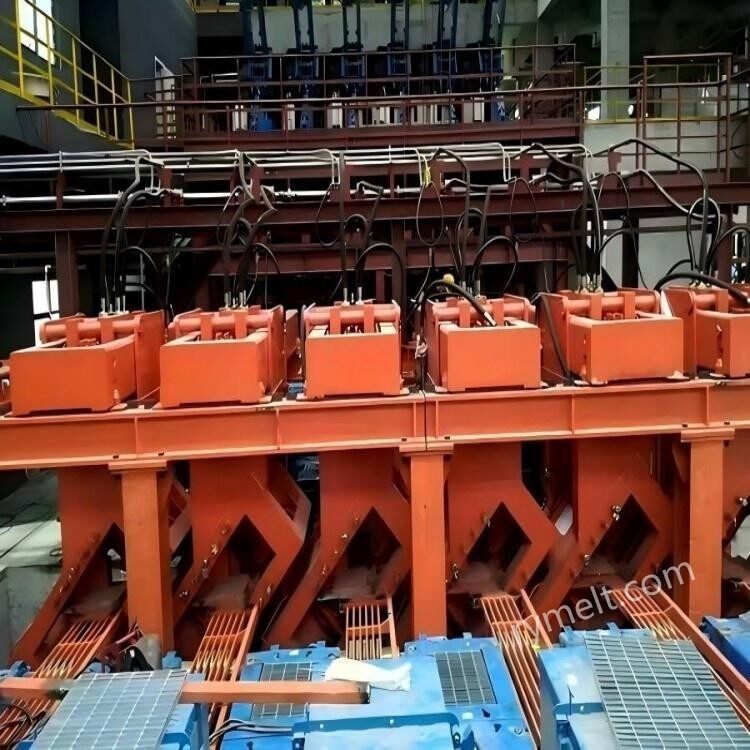
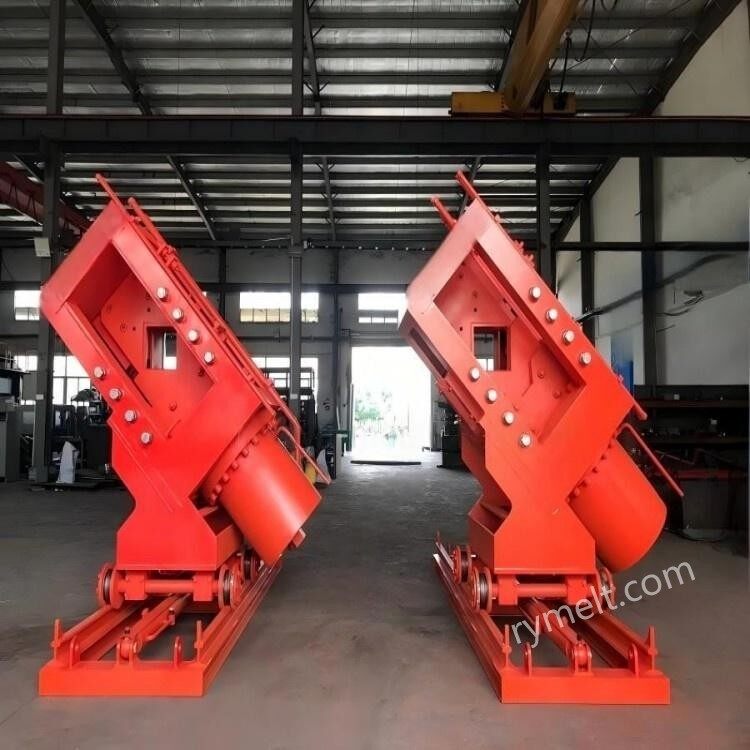
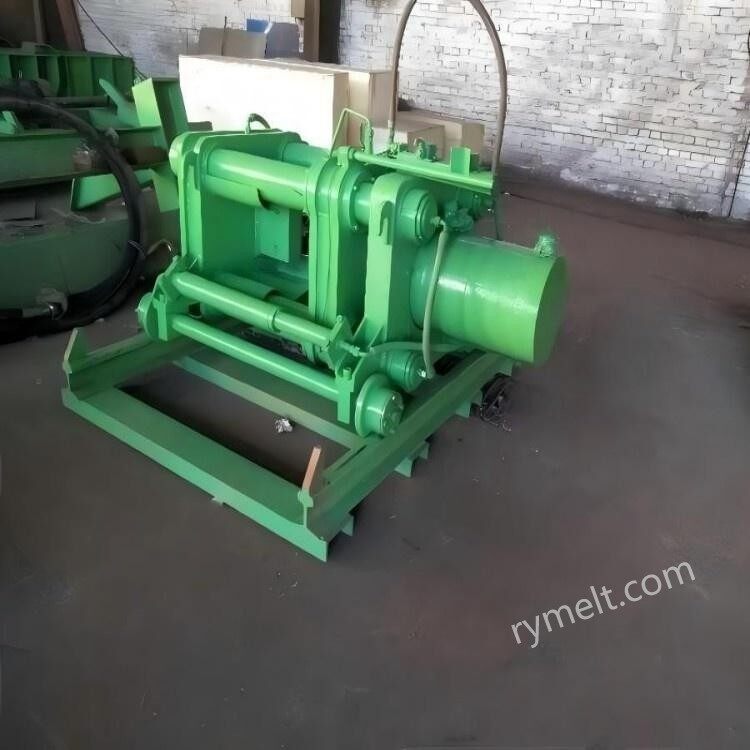
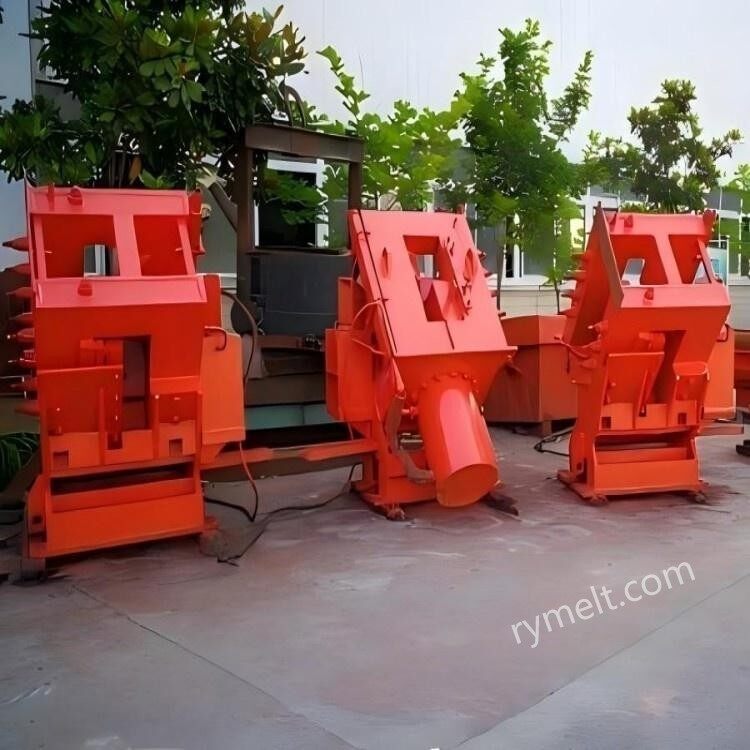
Struktur og sammensætning
1.Hydraulisk system
Strømkilde: hydraulisk-højtrykspumpestation (inklusive motor, oliepumpe, olietank osv.).
Implementeringsagentur: hydraulisk cylinder, gennem det hydrauliske olietryk til at drive forskydningsbladet for at fuldføre forskydningshandlingen.
Styrekomponenter: proportionalventiler, servoventiler osv., til præcis styring af forskydningskraft og hastighed.
2. Forskydningsmekanisme
Øvre og nederste knivramme: lavet af høj-legeret stål, høj temperatur- og slidstyrke.
Blade: specialmateriale (såsom varmt arbejde støbestål), kan modstå høj temperatur billet forskydning.
Styreanordning: Sørg for den præcise bevægelsesbane af bladet for at undgå forskydning.
3. Kontrolsystem
PLC eller industriel computer: realiser automatisk drift, indstil skærelængden i henhold til billethastigheden og proceskravene.
Sensor: detekter billetposition, temperatur, forskydningskraft og andre parametre, feedback til kontrolsystemet.
Arbejdsprincip
1.Placering af billet
Kontinuerlig støbeemne trækkes til den hydrauliske forskydningsposition af tegnemaskine, og skærepunktet bestemmes af fotoelektrisk sensor eller encoder.
2. Skæreproces
Hydraulisk system driver den øvre knivramme hurtigt nedad, og den faste nedre knivramme for at fuldføre forskydningen.
Forskydningskraften kan nå hundreder til tusindvis af tons, øjeblikkeligt afskære højtemperaturstangen (temperatur på omkring 800 ~ 1100 grader).
Efter klipning nulstilles knivrammen, og barren fortsætter med at blive transporteret til næste proces.
3. Synkroniseret kontrol
Synkroniseret med den kontinuerlige støbemaskinens trækhastighed for at sikre, at støbeemnet er stationært eller lav-hastighedsbevægelse under klipning, for at sikre, at snittet er jævnt.
Kernefordele
1.Høj effektivitet
Forskydningscyklus er kort (normalt 3-10 sekunder), tilpasset til højhastigheds kontinuerlig støbeproduktionslinje (såsom en trækhastighed på flere meter i minuttet).
Sammenlignet med flammeskæring, intet gasforbrug, energibesparelse og miljøbeskyttelse.
2. Høj kvalitet af snit
Flade og gratfrie snit-, hvilket reducerer mængden af efterfølgende behandling.
Ingen generering af oxideret hud, hvilket undgår materialetab.
3. Automatisering og sikkerhed
Fuldautomatisk kontrol, hvilket reducerer manuel indgriben.
Lukket design forhindrer højtemperaturaffald i at sprøjte og sikrer driftssikkerhed.
Applikationsscenario
Produktionslinje for kontinuerlig støbning af jern og stål: til kulstofstål, legeret stål, rustfrit stål og andre støbte emner skåret i størrelse.
Særlige arbejdsforhold: stabil drift under høje temperaturer og høj belastningsmiljø, tilpasning til forskellige sektioner (firkantet billet, rektangulær billet, rund billet osv.).
Alternativ til traditionelle processer: Udskift gradvist flammeskæringen og den mekaniske flyvende forskydning, især velegnet til høj-præcisions- og høj-produktivitetsbehov i produktionslinjen.
Vedligeholdelse og almindelige problemer
1.Vedligeholdelsespunkter
Regelmæssig udskiftning af hydraulikolie og filterelement for at forhindre systemkontamination.
Kontroller knivens slid, rettidig reparation eller udskiftning.
Smør styreanordningen for at sikre fleksibiliteten af bevægelige dele.
2.Almindelige problemer
Utilstrækkelig forskydningskraft: kan skyldes hydraulisk systemlækage eller unormalt pumpestationstryk.
Tiltet snit: forårsaget af skæv justering af klingen eller slid på styremekanismen.
Kontrolsystemfejl: behov for at kontrollere sensorsignalet eller PLC-programlogikken.
Referenceparametre
1. Forskydningskraftområde: 500 tons ~ 5000 tons
(justeret efter emnemateriale, sektionsstørrelse og temperatur).
2. Sektionsform:firkantede emner, rektangulære emner, runde emner, plade, osv.;
3. Sektionsstørrelse:
Billet/rektangulær billet: 100×100mm-600×600mm;
Plader: tykkelse 150-400 mm, bredde 1000-2500 mm;
Temperaturområde: 800 grader ~ 1100 grader
(høj-temperaturforskydning kræver specialmaterialeblad).
4. Klippecyklus
Enkelt forskydningstid: 3 ~ 10 sekunder (inklusive bladlukning, forskydning, nulstilling);
Kontinuerlig forskydningsfrekvens: 6 ~ 20 gange / min (og kontinuerlig støbemaskine hastighed match).
5. Forskydningspræcision
Længdefejl: ± 2 mm ~ ± 5 mm (påvirket af synkroniseringskontrolpræcision);
Skæreplanhed: Mindre end eller lig med 1 mm/m (ingen grater, ingen revner).
Vores virksomhed har mange års erfaring i produktion og markedsføring af hydrauliske sakse, med professionelt teknisk personale, alt efter kundernes individuelle behov, produktion og forarbejdning. Ovenstående parameterdata kan bruges til reference, hvis du har specifikke behov, er du velkommen til at kontakte os.


