


Grundlæggende struktur
Arbejdsoverflade: overfladen i direkte kontakt med smeltet stål, der kræver høj-præcisionsbearbejdning (ruhed Ra Mindre end eller lig med 0,8μm) og belagt med slidbestandigt-lag (f.eks. forkromning).
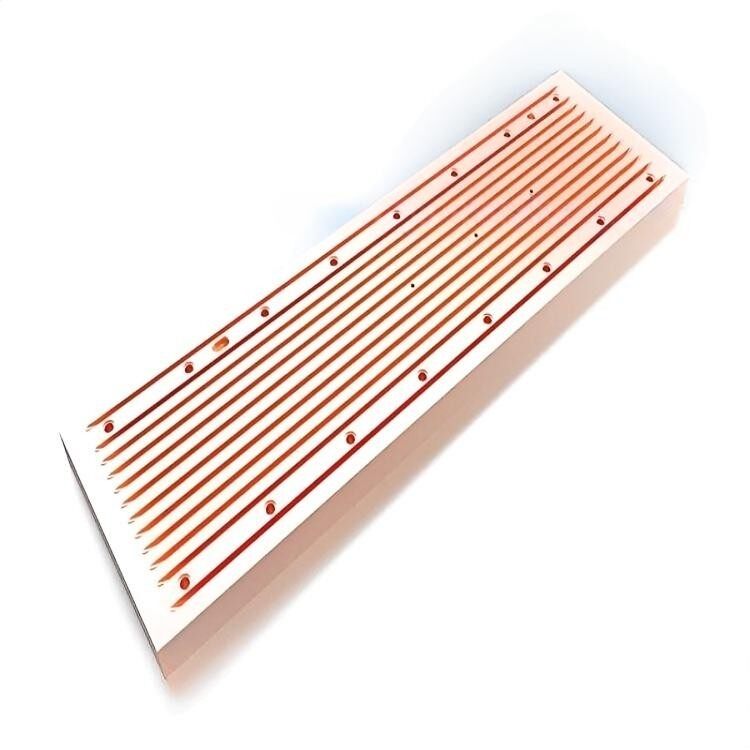
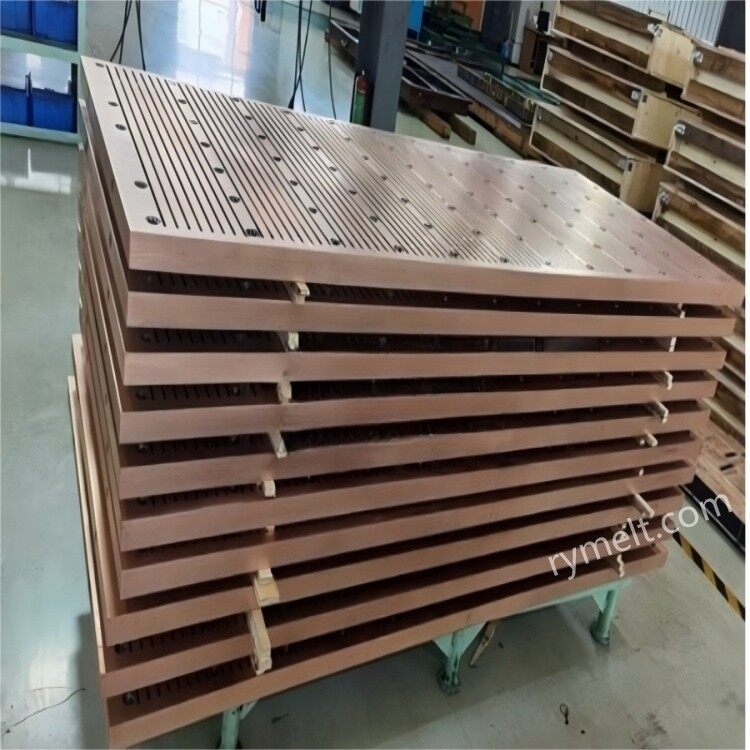
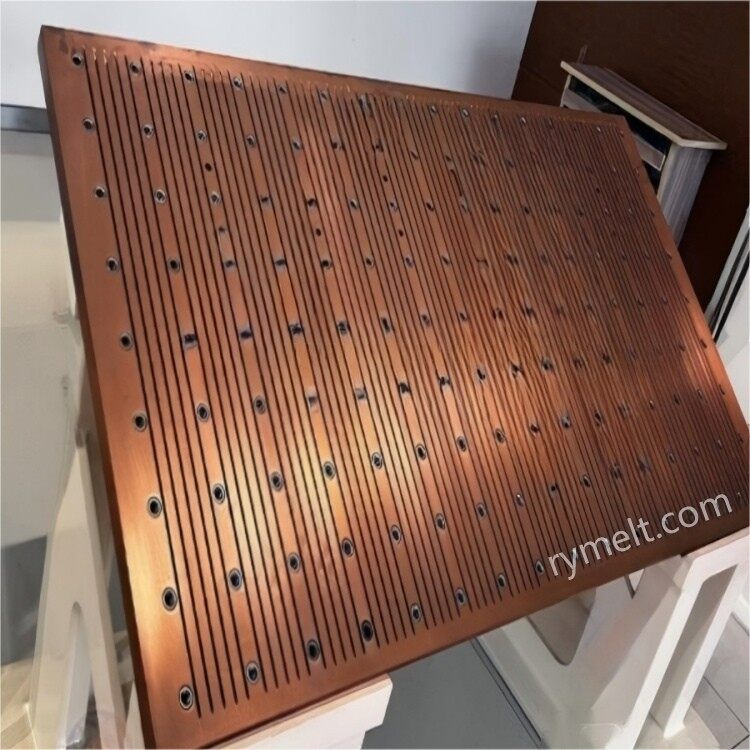
Kølingslag: Tætte kølekanaler eller riller er designet på bagsiden til at sprede varme hurtigt ved højtryksvandstrøm (1,0~1,5MPa).
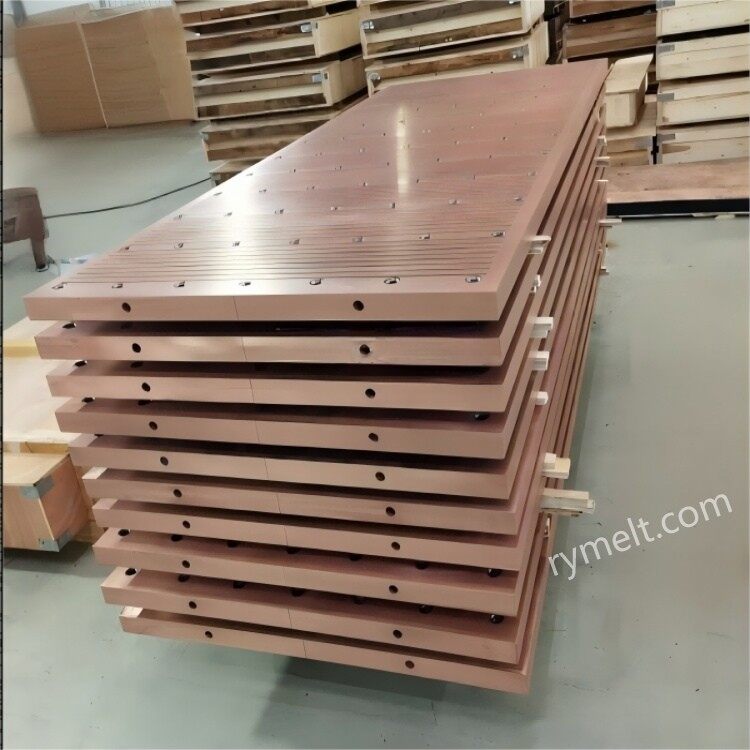
Monteringsgrænseflade: boltehuller eller riller til forbindelse med krystallisatorrammen for at sikre stabil fastgørelse af kobberpladen.
Særlig strukturtype
Kombineret kobberplade: bloksplejsningsdesign, let til lokal udskiftning (f.eks. bred-kobberplade til pladekontinuerlig støbning).
Formet kobberplade: Anvendes til fremstilling af H-stål, skinnestål og andre komplekse sektioner af billetstøbning, formen på det indre hulrum skal matches med det færdige produkt.
Tynd bånd kobberplade: bruges til tynd bånd kontinuerlig støbning (tykkelse<10mm), the working surface needs to be polished with ultra-high precision (Ra≤0.4μm).
Materiale type
Høj-ledningsevne oxygen-frit kobber Cu Større end eller lig med 99,95 %, termisk ledningsevne Større end eller lig med 380 W/(m-K), velegnet til lav-trækhastighed, små-sektionsstøbning af emner
Chrom-zirconium kobberlegering Cu-Cr(0,6%~1,2%)-Zr(0,03%~0,3%), trækstyrke Større end eller lig med 350 MPa for høj trækhastighed, store-tværsnitsplader
Sølv-kobberlegering Cu-Ag (0,08 % ~ 0,12 %), høj-temperaturstyrkeforøgelse på 20 %, velegnet til kontinuerlig støbning af høj-stål (såsom rustfrit stål)
Overfladebelægning
Forkromning: hårdhed 800 ~ 1000HV, temperaturbestandighed Mindre end eller lig med 500 grader, lav pris, men dårlig termisk træthedsmodstand.
Nikkel-koboltlegering (Ni-Co): hårdhed 500 ~ 600HV, høj sejhed, fremragende modstandsdygtighed over for termisk revneevne.
Kompositbelægning: fornikling i bundlag (0,1 mm) + overfladelag forkromning (0,05 mm), under hensyntagen til slidstyrke og modstandsdygtighed over for termisk stød.
Typiske anvendelser
Kontinuerlig støbning af plader: Længden af bred kobberplade kan være op til 2000 mm, hvilket giver plader med en tykkelse på 150 ~ 300 mm.
Kontinuerlig støbning af emner: Som f.eks. I-bjælke, kanalstål osv., skal formen af kobberpladens indre hulrum være nøjagtig den samme som sektionen af den støbte emne.
Tynd strimmel kontinuerlig støbning: kobberpladearbejdsfladen skal være super lige (mindre end eller lig med 0,05 mm/m), kravene til kølestyrke er ekstremt høje.
Almindelige problemer
Afskalning af plettering: For det meste på grund af overdreven termisk belastning eller utilstrækkelig pletteringsbinding, er det nødvendigt at optimere pletteringsprocessen (f.eks. sandblæsning og ru før plettering).
Ujævn afkøling: For det meste på grund af tilstopning af skalaer eller dårligt designede vandveje, er der behov for regelmæssig bejdsning af vandveje og optimering af vandvejsfordeling.
Deformation af arbejdsoverfladen: hovedsagelig forårsaget af langvarig højtemperaturkrybning eller mekanisk påvirkning, behov for at bruge krom zirconium kobbermateriale, styre tegnehastigheden og temperaturen.
Revner på overfladen af billet: hovedsagelig forårsaget af uoverensstemmelse mellem konus af kobberplade eller for stærk afkøling, skal justere konuskurven og reducere den lokale afkølingsintensitet.
Referenceparametre
Tykkelse: 40~100mm (arbejdsflade + kølelag)
Belægningstykkelse: forkromning 0,05 ~ 0,2 mm; nikkel-baseret legering 0,1~0,3 mm
Kølevandvej: Spaltedybde 5~10 mm, afstand 15~30 mm
Konisk design: ensidig tilspidsning 0,5%~2,0
Vores virksomhed har stor erfaring i produktion og markedsføring af krystallisator kobberplade og støtteplade, med professionelt teknisk personale, i henhold til kundernes individuelle behov, produktion og forarbejdning.
Ovenstående parameterdata kan bruges til reference, hvis du har specifikke behov, er du velkommen til at kontakte os.


